铜失蜡浇铸技术在五金配件铸造中的应用与工艺解析
失蜡浇铸,又称熔模铸造,是一种历史悠久的精密铸造工艺,早在古代就被用于铸造复杂的青铜器。如今,这项技术凭借其高精度、高表面质量的优势,广泛应用于铜质五金配件的生产中。本文将从工艺原理、流程、优势及应用场景等方面,对铜失蜡浇铸进行系统解析。
一、工艺原理
失蜡浇铸的核心在于使用可熔性模料(通常为蜡)制作与零件形状完全一致的模样,然后在模样表面涂覆多层耐火材料,待其硬化后形成型壳。通过加热将内部的蜡模熔失,得到中空的型壳,再向型壳中浇注熔融金属,冷却后打破型壳,即可获得高精度的铸件。该工艺特别适合铜合金等熔点适中、流动性好的金属。
二、铜失蜡浇铸的工艺流程
- 模具设计与制造:根据五金配件的三维图纸,制作金属模具用于压制蜡模。
- 制蜡模:将熔化的蜡料注入金属模具,冷却后取出,得到与零件尺寸一致的蜡模。对于复杂配件,可将多个蜡模焊接在浇口棒上,形成蜡树。
- 制型壳:在蜡模表面反复涂挂耐火涂料(如石英粉、莫来粉)并撒砂,每层干燥硬化,直至型壳达到足够厚度。
- 脱蜡:将型壳加热至100-150℃,使内部蜡模熔化流出,再经高温焙烧(600-900℃)以去除残留蜡料和水分,获得高强度型壳。
- 熔炼与浇注:将铜合金(如黄铜、青铜、白铜等)在感应炉中熔炼,达到合适温度后浇注入型壳。
- 清理与后处理:冷却后震碎型壳,切除浇冒口,进行打磨、抛丸、热处理或表面处理,得到最终五金配件。
三、工艺优势
- 高精度:铸件尺寸精度可达CT4-CT6级,表面粗糙度Ra值低,大幅减少后续机加工。
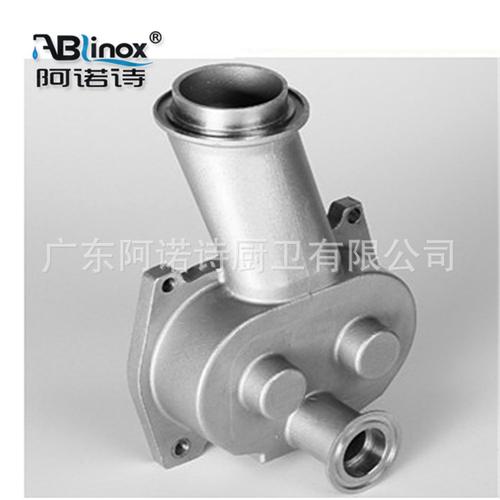
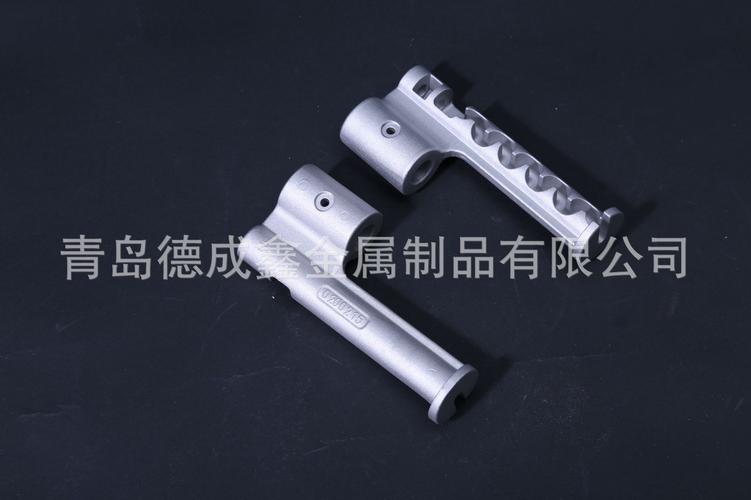
- 复杂形状成型能力强:可铸造带有细密纹理、薄壁、深孔的复杂五金件,如装饰性拉手、锁具零件、精密铰链等。
- 材料利用率高:近净成形,减少切削浪费,尤其适合铜合金等较贵重的金属。
- 批量灵活性:既适合大批量生产,也适于小批量、多品种的定制化五金配件。
- 表面质量好:铸件表面光洁,可进行电镀、抛光等装饰性处理,满足五金件的外观要求。
四、在五金配件铸造中的应用
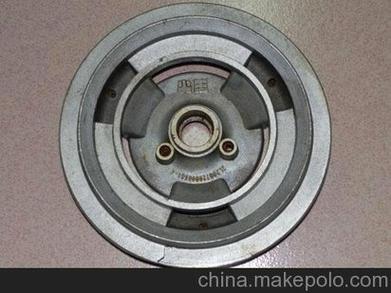
铜质五金配件广泛用于建筑门窗、家具、卫浴、电子电器等领域。失蜡浇铸常用于生产:
- 装饰性五金:如门把手、拉手、合页、装饰线条,可铸出精美花纹。
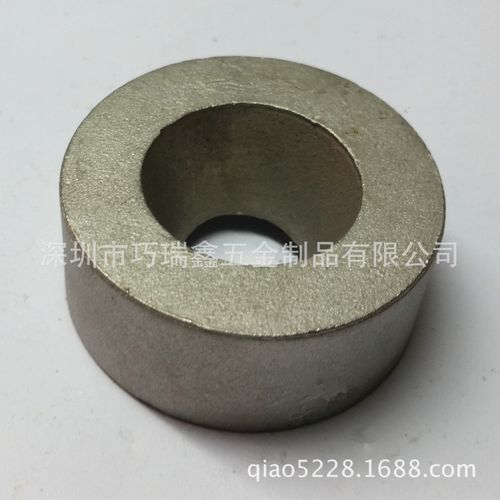
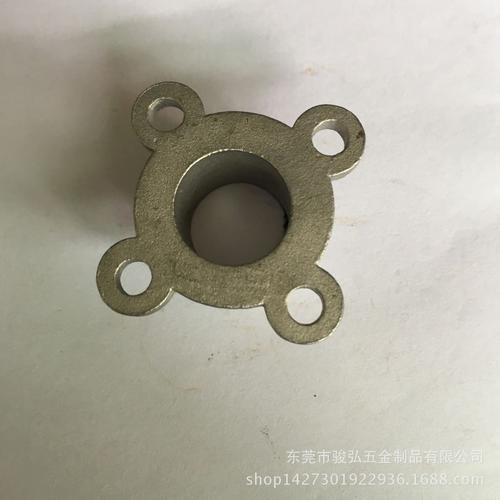
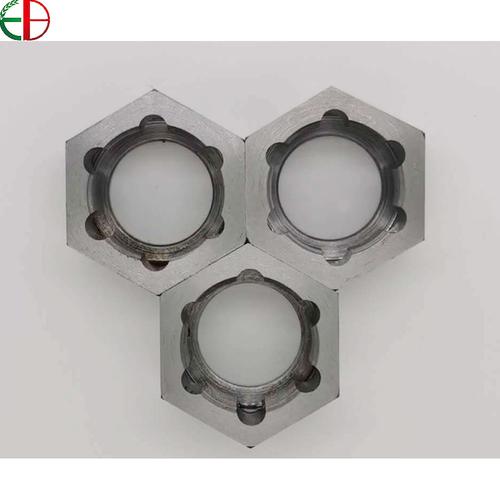
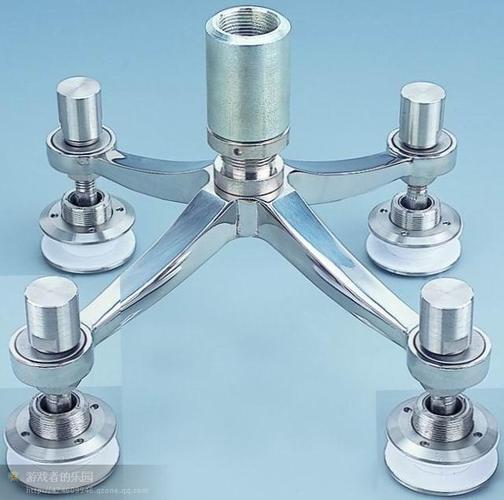
- 功能性五金:如锁具壳体、精密齿轮、阀门零件、连接件,要求尺寸精确、密封性好。
- 卫浴配件:如水龙头本体、花洒配件,需表面光滑、耐腐蚀。
- 电子电器铜件:如散热器、接插件,要求导电导热性能好。
五、常见问题与质量控制
在铜失蜡浇铸中,常见缺陷包括缩孔、气孔、夹渣、变形等。为保障质量,需注意:
- 合理设计浇注系统,确保金属液平稳充型、顺序凝固。
- 严格控制型壳焙烧温度与时间,避免型壳开裂或残留气体。
- 铜合金熔炼时需脱氧除气,防止气孔产生。
- 蜡模尺寸与型壳膨胀需匹配,减少尺寸偏差。
- 后处理中加强检验,采用无损检测等手段控制内部质量。
六、
铜失蜡浇铸技术以其高精度、高灵活性和优异的表面质量,在五金配件铸造中占据重要地位。随着智能铸造和绿色制造的发展,蜡料回收、型壳材料优化、自动化制壳等新技术将进一步提升该工艺的效率和环保性,为五金配件行业创造更大价值。
如若转载,请注明出处:http://www.qywjcast.com/product/45.html
更新时间:2026-10-31 08:59:02